6mm 螺丝底孔和 5.0 锥底精孔怎么区分?
精孔通常不能完全靠软件自动判断。常用做法是给固定孔径或牙孔、销孔等特殊孔建立统一颜色规则,再让孔自动编程按颜色或孔径范围区分;没有统一颜色时,需要人工先上色。

精孔通常不能完全靠软件自动判断。常用做法是给固定孔径或牙孔、销孔等特殊孔建立统一颜色规则,再让孔自动编程按颜色或孔径范围区分;没有统一颜色时,需要人工先上色。
孔自动编程中如果想用铣牙刀替代丝攻,需要配置铣牙刀、螺距和对应模板,把默认打点、钻孔、丝攻流程改成打点、钻孔、铣牙。
孔自动编程配置表格错行时,先用界面保存一次旧配置,再打开表格编辑;不要同时打开界面配置和表格编辑,避免列标题和数据位置错位。

自动钻孔想把多个孔合并成一条程序,需要在对应设置中勾选合并或同类孔合并相关选项。

孔自动编程主要处理孔相关加工,外形加工应使用零件自动编程或对应外形加工策略。
自动打孔选刀结果和预期不一致时,可能是启用了钻头自动缩小配置,需要检查并调整该规则。

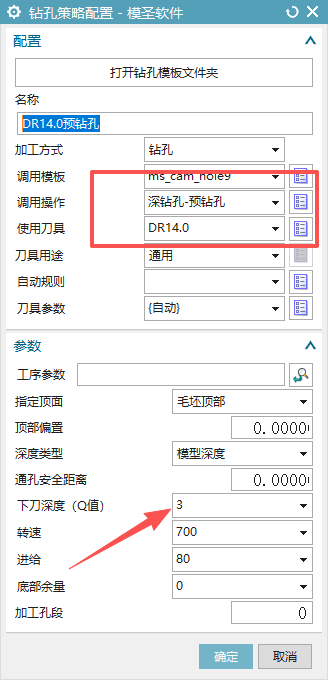
钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
孔很多时,可优先使用孔自动编程或一键选孔类功能处理;先让软件识别孔,再按孔径、孔类型和加工规则合并生成程序。

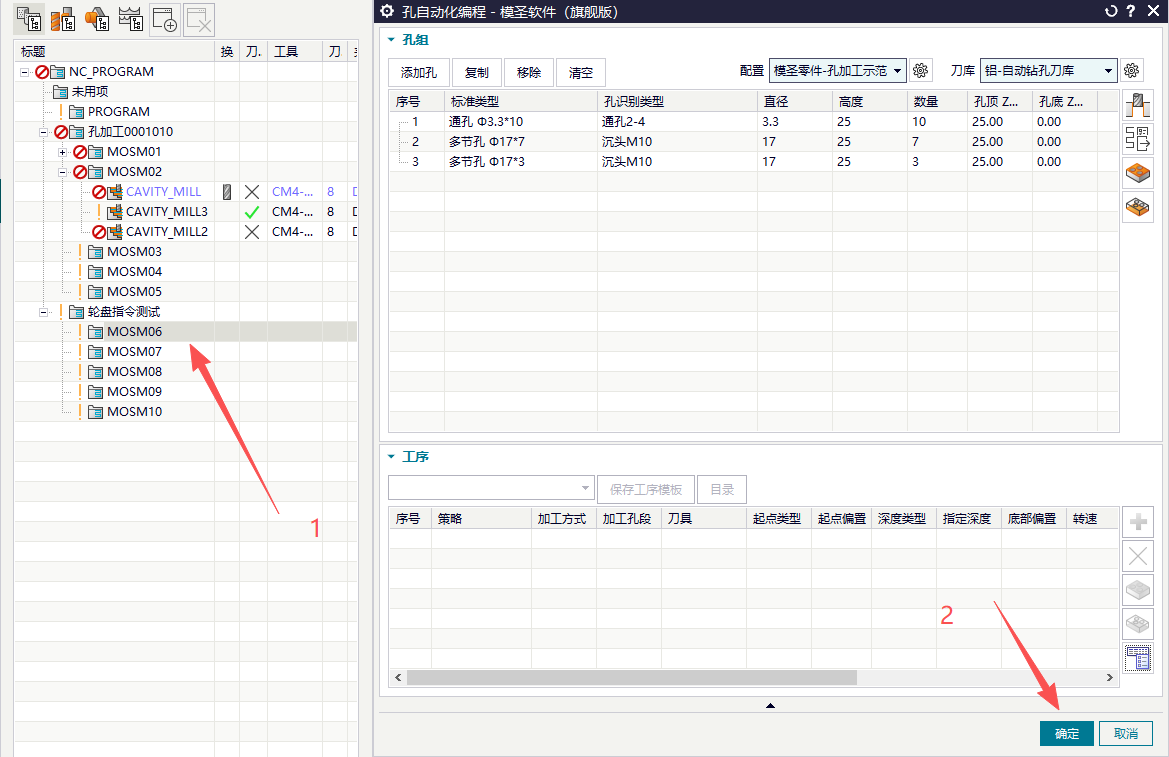
孔自动编程生成程序时,要先选中目标程序组,并在最后一步确认放置位置;如果只在前面选过,结果仍可能跑到最下面。
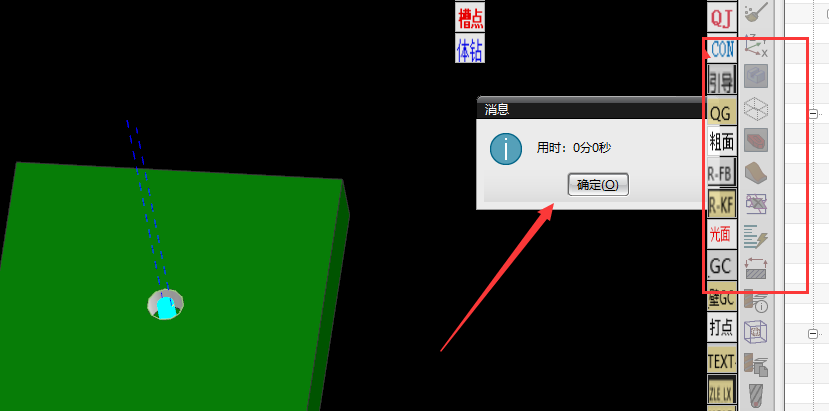
孔自动编程完成后的时间弹窗可用来确认计算完成和查看耗时,通常可用回车或鼠标中键关闭;若弹窗被工具条遮挡,拖到合适位置后确认,后续会记忆位置。
孔自动编程策略可以直接拖动调整位置;删除通常用右键操作,复制后的空策略没有有效数据时可能不会保存。

孔自动编程通常按模圣刀库匹配和创建刀具。想使用自己的刀,应先把刀具整理进模圣刀库,再让孔自动编程按刀库调用。

孔自动编程不一定要把每个孔径单独配置一遍。可以按孔径范围建立规则,例如 3-8、8-12、12-18 这类区间,再按刀具和策略细化。
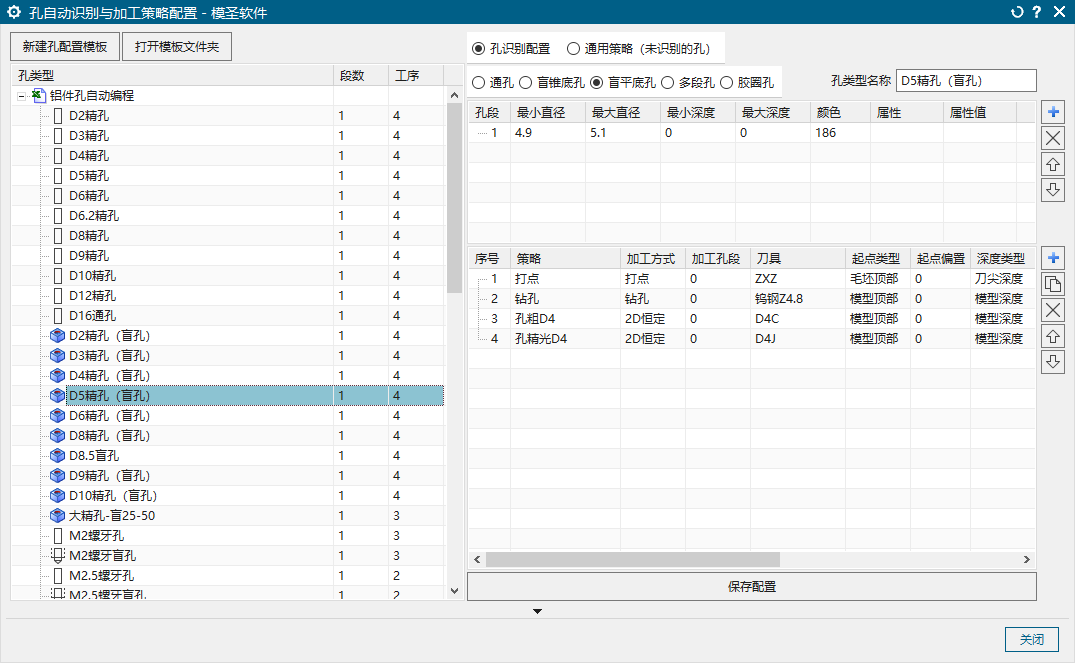
螺纹孔模型孔径与实际要加工的小径不一致时,通常优先修改模型更合适,因为后续还涉及倒角和孔识别;不要只靠钻孔指令临时绕过。
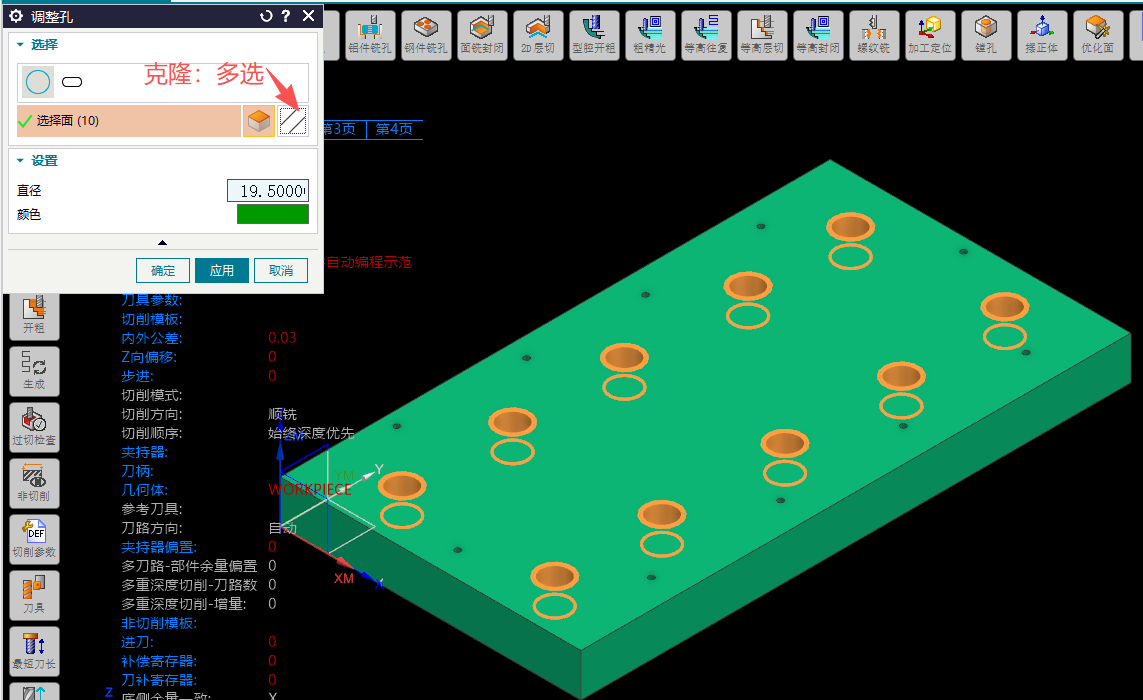
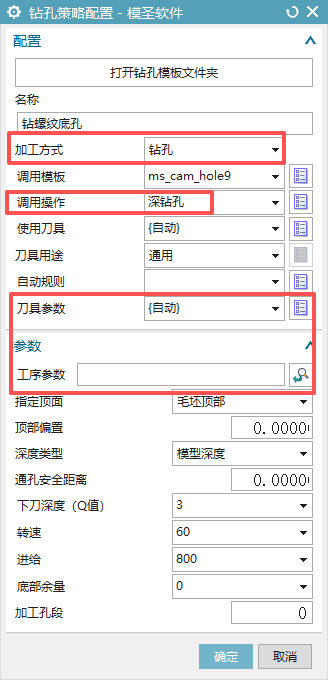
自动钻孔中,加工方式可理解为钻孔模板;下方的操作项对应模板里的具体操作;刀库参数项用于调用刀库中预设的转速、进给等参数。