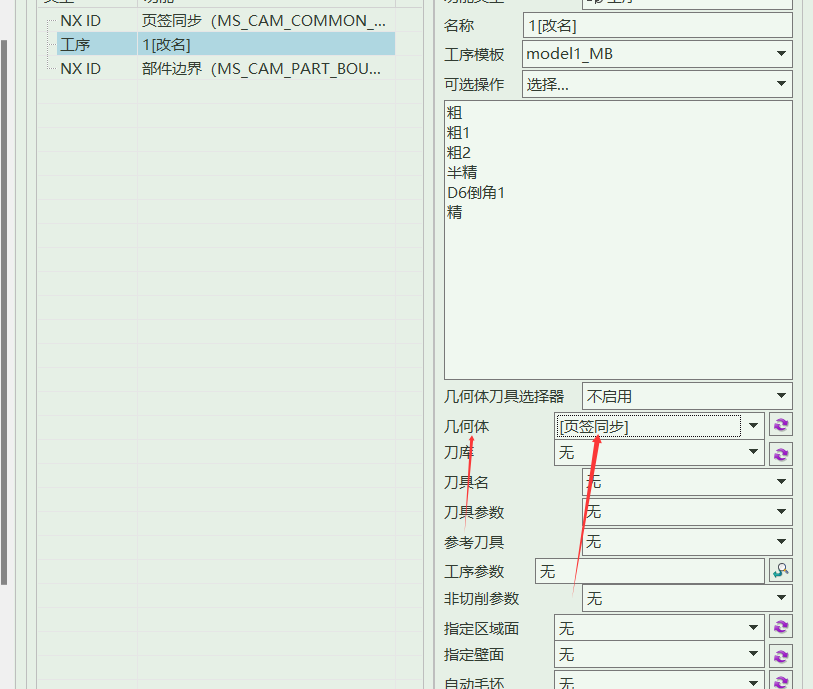
刻字掉刀或往下进退刀怎么办?
刻字出现向下进退刀或掉刀风险时,要优先检查坐标系位置和安全高度。
刻字出现向下进退刀或掉刀风险时,要优先检查坐标系位置和安全高度。
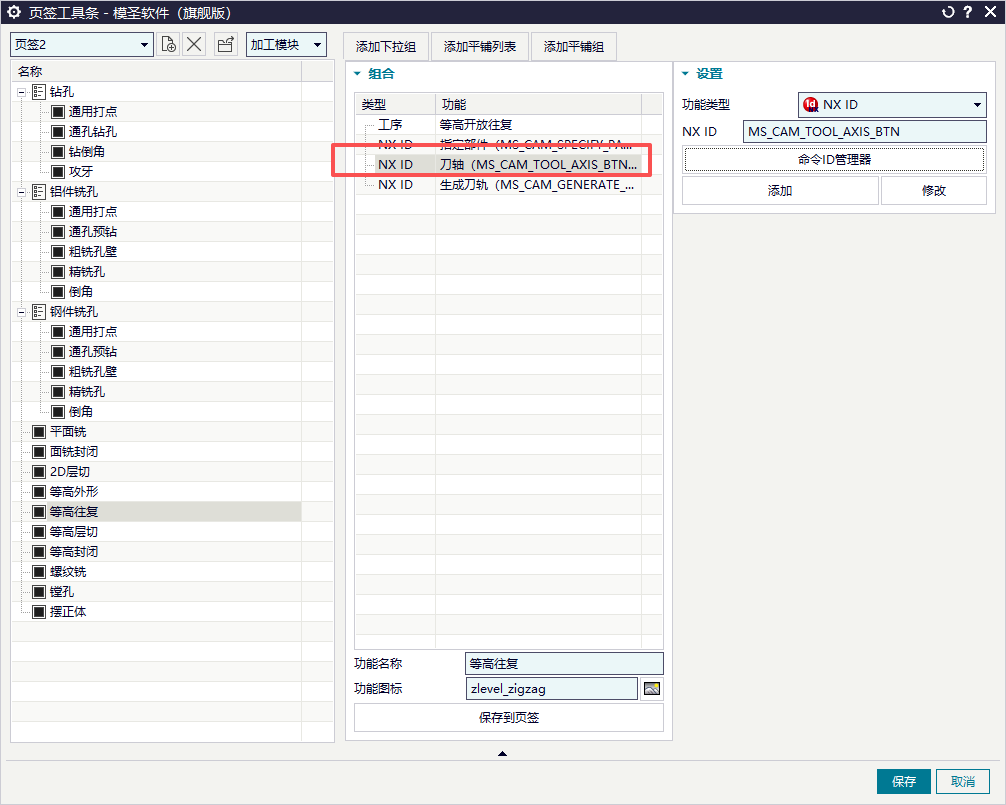
指定刀轴没有效果但安全高度有效时,先确认操作导航器模式、切削区域和实际选取对象。部分版本下切换经典工序导航器并重启后,再按正规侧面切削区域测试更容易定位问题。
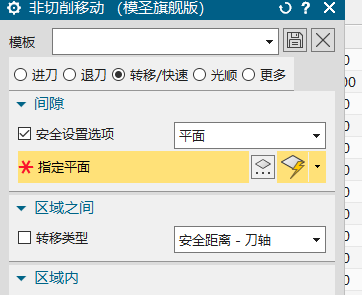
不一定。若“进刀”位于进给率或切削参数区域,它通常表示进给百分比;真正的进退刀路径要到非切削移动、进退刀或开放区域参数里设置。
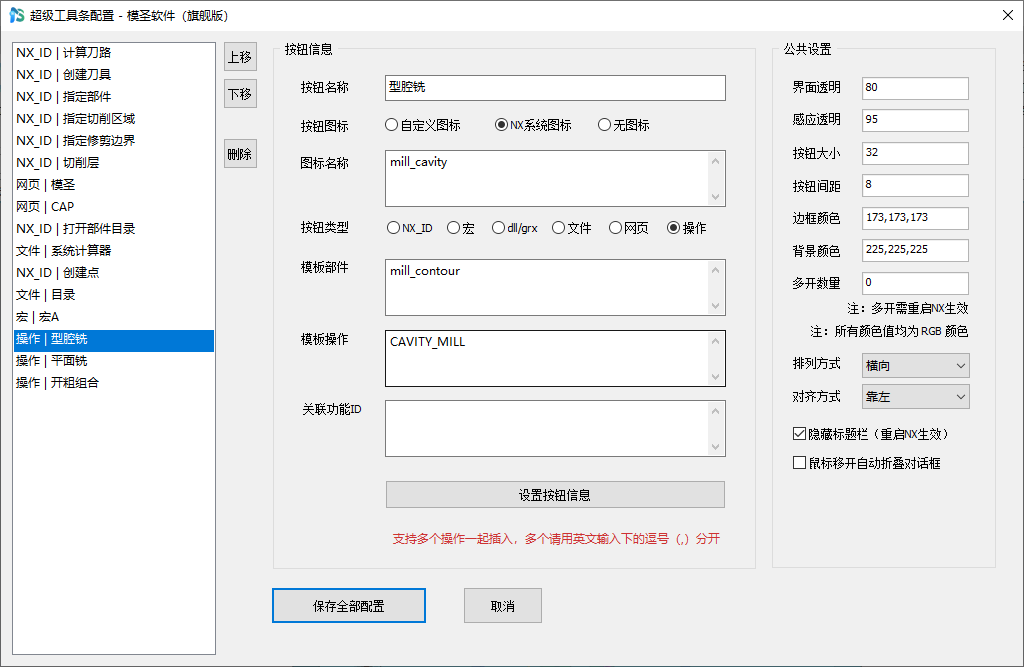
超级工具栏不是孤立按钮集合,很多功能会调用已有的加工模板、刀库、关键字、程序单和钻孔配置。前期基础配置越完整,后面做工具栏越顺。
需要快速区分板件孔大小时,可以使用孔颜色相关功能,通过不同孔径颜色辅助识别。

钻孔排序可以从孔选择界面的排序和优化入口处理。不同直径孔之间仍可能因为避让或安全高度产生跳刀;需要固定某种优化动作时,可在目标界面打开后再录制宏,避免宏只录到选面动作。

升级 NX 后,旧模板和孔自动编程配置通常不需要因为换高版本而全部重做;但跨大版本使用时,仍应先用代表性零件测试关键模板和孔配置。
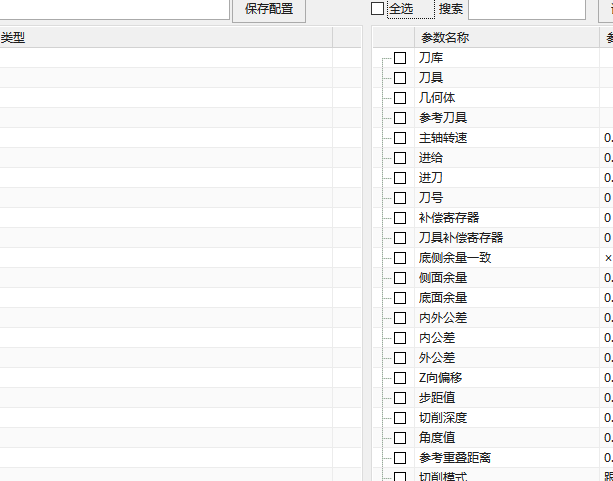
页签不同步时,工序参数库模板里如果勾选了几何体、指定部件或切削区域,就可能固定调用模板几何体,导致当前选择不能继承。
需要一键框选倒角面时,可按切削区域或底壁倒角思路过滤选择,不必每条边逐个点选。

倒角框选时如果总是多选到竖向倒角,可尝试换选择姿态或使用参考面方式,只选目标参考面上的倒角。

部件轮廓自动判断或指定底面时可能记住旧偏置值,需要选完后重点检查并手动清零或改用替代方式。

先确认钻头本身已填写螺距,再检查页签刀具参数;仍不能带出时,可把螺距保存到工序参数库并由页签调用。

页签工具如果把加工数据放到刀库里维护,后续改参数会比每把刀都维护模板更省事。常用做法是每种策略保留一个模板,转速、进给、余量等参数由刀库控制。
区分平面铣不同的细分类型,平面轮廓铣

钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。