自动编程上机时间比手编慢时,要综合看编程时间和加工节拍
自动编程生成的刀路上机可能比手编慢一些,但编程时间大幅减少。是否值得使用,要综合看编程时间、加工时间、调机接受度和出错率。
自动编程生成的刀路上机可能比手编慢一些,但编程时间大幅减少。是否值得使用,要综合看编程时间、加工时间、调机接受度和出错率。
有多个程序组或多面程序时,如果不想全部掉到一个文件里,需要检查后处理的输出拆分规则、程序组命名和输出目录设置。

NC、MPF 等后处理扩展名可以临时用“强制使用扩展名”指定,也可以在默认配置里按不同后处理器分别配置扩展名。手动后处理是 MPF 而模圣输出仍是 NC 时,应检查程序单默认配置中的后处理扩展名规则。

程序生成、后处理或程序单创建失败时,应优先检查 PRT 文件名、输出目录、上级文件夹和后处理对象名称;名称里有空格可能导致相关命令报警。
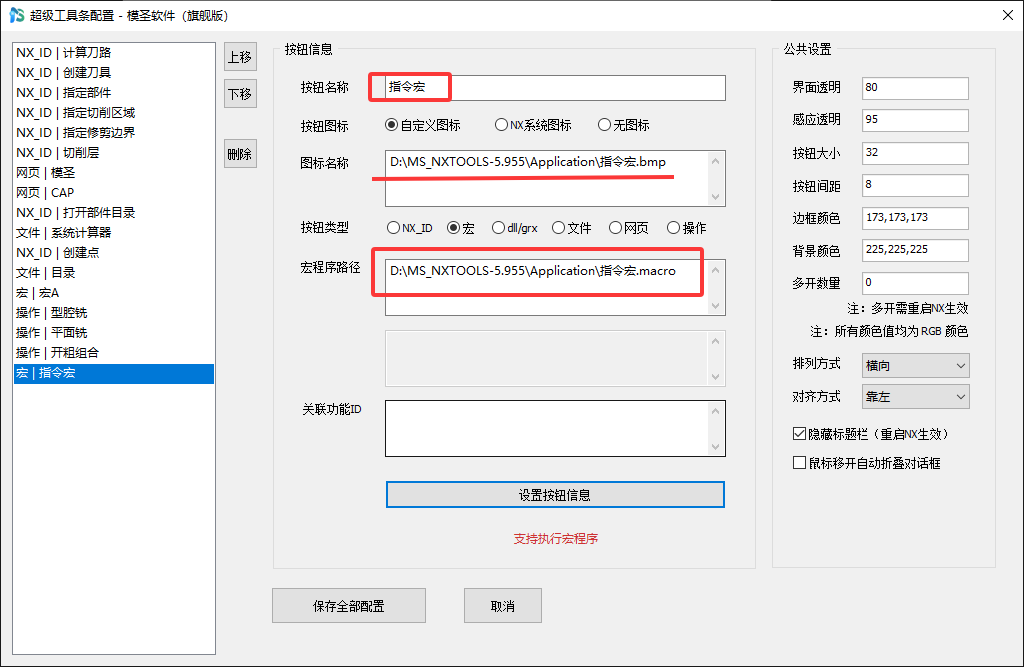
超级工具条自定义按钮图片不要求固定目录;图片可以放在自定义位置,但配置里必须正确指定完整路径和文件名。
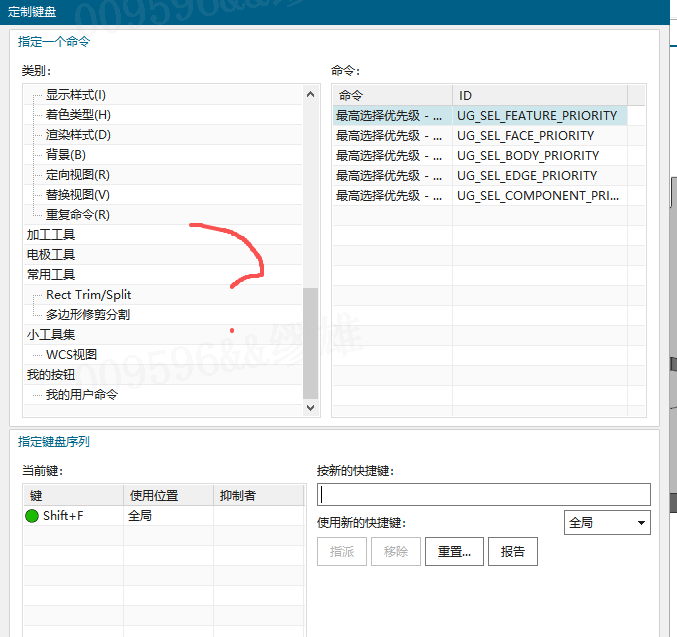
模圣工具栏会跟随 NX 当前应用模块切换。进入“加工”模块后,编程和加工相关命令才会显示;建模、制图等模块显示的功能会有所不同。 更新后工具不显示时,先确认是否进入加工模块。
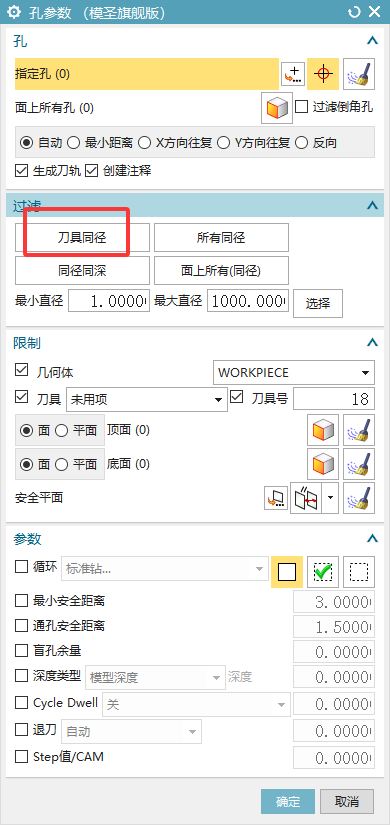
自动或半自动选刀时,如果明明有同直径刀具却没有选到预期刀具,先检查刀具同直径过滤和刀具类型是否一致。同直径不代表刀具用途、R 角、刃长和参数完全匹配。
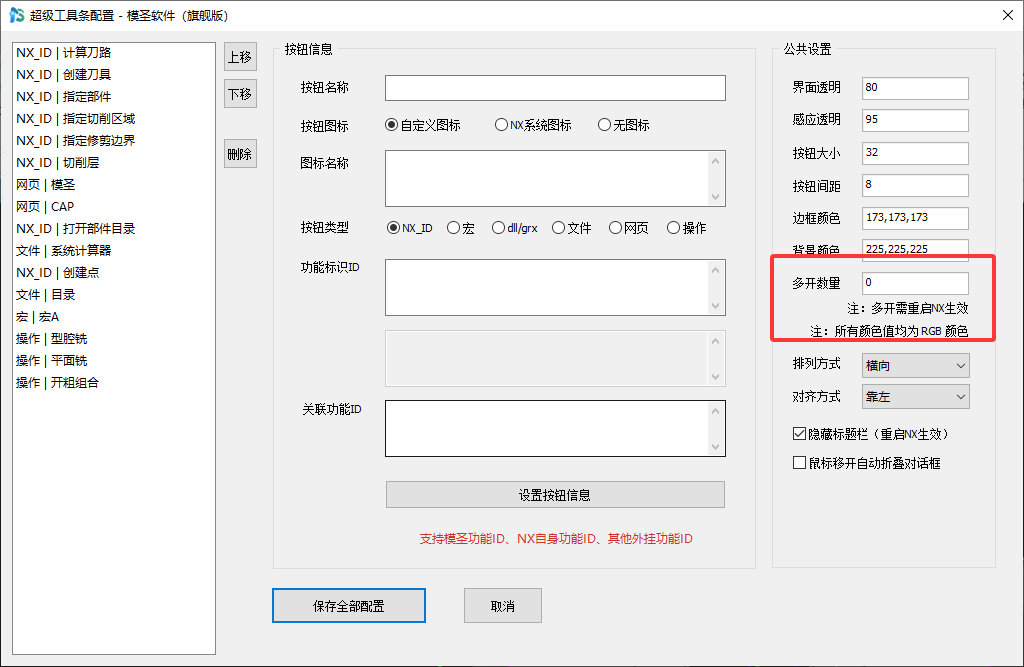
超级工具栏不是只能打开一个。可以按个人习惯打开多个工具栏,把常用功能按编程流程分组放置,提高调用效率。
精孔加工要求高时优先用铰刀或镗刀;要求不高时,可以尝试平面铣或孔铣方式。但自动编程配置里可能默认只能走孔铣,需要按模板单独处理。
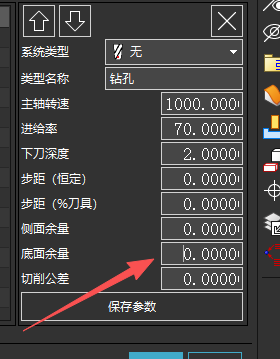
可在刀库的刀具切削参数中保存“底面余量”,页签调用或同步刀库参数时一并带入。
想快速设置毛坯时,先确认当前加工环境里的 WORKPIECE 或工件对象已经指定。没有先指定工件对象,后面的毛坯、材料和程序单信息都可能无法自动读取。
自动编程或模板里的“面铣”不一定等同于普通平面铣,有时指带边界面铣;高版本里名称和入口可能不同。判断时要打开模板看实际调用策略。
Excel 程序单要增加公差说明栏,一般需要修改 Excel 模板;如果只是临时说明,可先在现有备注或注释位置补充。

程序单当前通常不能直接输出 NX 的注释列;需要输出备注类信息时,应优先使用程序描述字段,并让程序单模板读取描述。

需要批量修改转速、进给或余量时,不要一个工序一个工序点。可先选中要改的策略或工序,再用透明助手或批量参数入口统一修改。