
孔自动想打穿时为什么要注意毛坯和 WORKPIECE?
孔自动打穿时,如果使用毛坯但仍打不穿,要检查程序是否放在 WORKPIECE 结构下,以及毛坯是否为软件可识别的毛坯。

孔自动打穿时,如果使用毛坯但仍打不穿,要检查程序是否放在 WORKPIECE 结构下,以及毛坯是否为软件可识别的毛坯。
如果只是钻倒角,通常不需要先在模型上画倒角;如果是钻埋头或需要按埋头结构识别,可能需要模型特征或明确参数。应按孔类型和刀具方式区分。
孔特征选不中时,先检查孔面是否是半圆、破面或由其它软件转出的异常面。可先用 NX/UG 自带优化面处理,把半圆或破碎面修成完整孔面;必要时框选整个体一起优化,再摆正体后重新识别。

孔特征选不中时,先检查孔面是否是半圆、破面或由其它软件转出的异常面。可先用 NX/UG 自带优化面处理,把半圆或破碎面修成完整孔面;必要时框选整个体一起优化,再摆正体后重新识别。
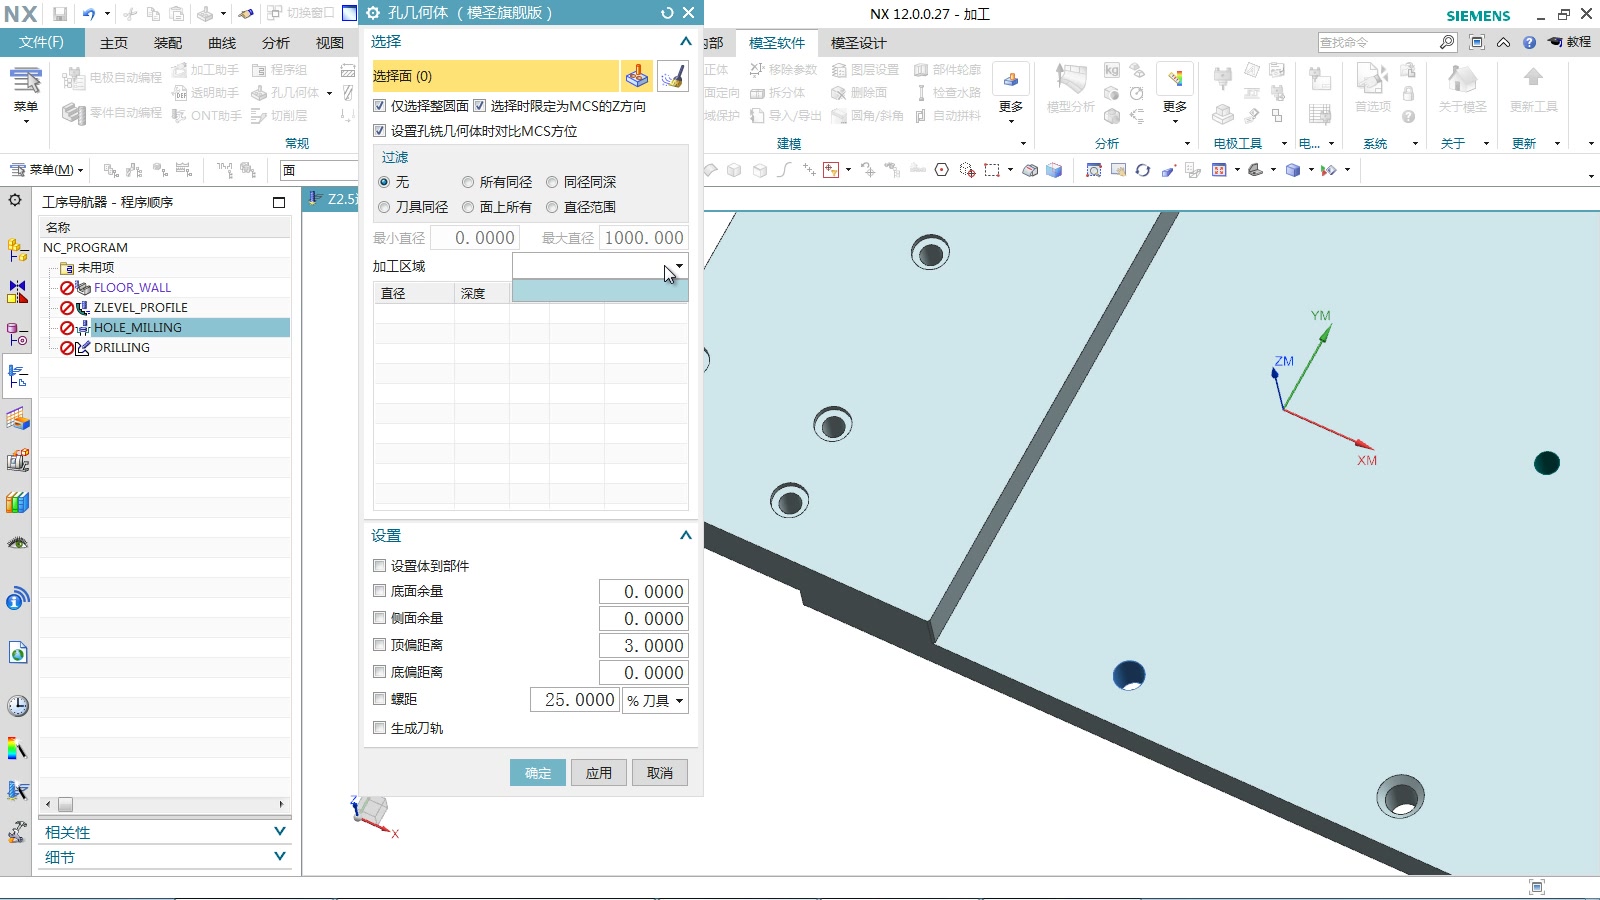
吸盘或磁台上钻通孔不想钻穿时,除了设置底部余量,还要确认调用的操作类型为“至底面”、默认设置里启用了自动设置底面,并检查“仅识别关键字”是否限制了配置匹配。

二段孔想生成点孔或钻孔时,不要只按普通点孔思路处理。应在孔自动编程中选择钻孔并指定二段孔段,确认孔段、深度和模板匹配后再生成。

不同高度孔口或台阶倒角时,如果某个倒角策略只认一个底面,可能导致部分孔不倒角。可以改用 2D 倒角,或按高度分组拆开处理,再分别生成倒角刀路。

自动钻孔想减少重复创建刀具时,应启用或配置自动换刀逻辑:优先调用现有刀具,没有则调用刀库,刀库也没有才新建。
孔特征选不中时,先检查孔面是否是半圆、破面或由其它软件转出的异常面。可先用 NX/UG 自带优化面处理,把半圆或破碎面修成完整孔面;必要时框选整个体一起优化,再摆正体后重新识别。

孔自动选刀一般按模型孔径和孔类型匹配,不建议指望系统自动把 6.5 孔识别成 6.8 钻头这类“相近刀”。若实际工艺需要用大一点的钻头,应在孔配置、刀库或模型数据中明确规则。

牙孔和过孔直径接近时,可以用尺寸范围避开牙孔直径,也可以用孔颜色区分。常用做法是给牙孔设置固定颜色,并在孔颜色工具里配置对应颜色和直径范围。

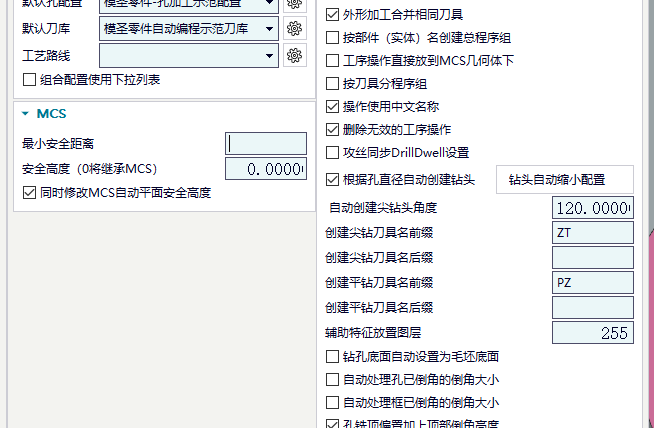
孔自动编程生成钻孔刀路时,如果模板里 Rtrcto 已经是自动,但仍没有继承坐标安全高度,可以把默认参数中的“安全高度”设为 0,让它继承 MCS 的安全高度。
孔自动编程列表加工时,可以在顶部“深度”输入框里手动给定深度;适合识别深度不符合预期或需要统一指定孔深的场景。

避让孔或破孔场景可以在孔自动编程的“选择孔”功能中处理,勾选识别破孔并设置最小圆弧角度等过滤条件后,再选择对应孔对象。

孔自动编程识别不到部分孔时,先检查孔是否为两半面;如果是两半面,需要先优化面再选择孔。螺纹孔不一定必须依赖模型螺纹特征,也可以通过孔径范围配置来识别。 对于型钢、槽钢或反面孔选不中的情况,也可先分割或优化面后再重新选择。
