
上下多段孔被识别成一个孔时,怎样只保留需要的孔段?
上孔和下孔被识别成多段孔后,如果只需要其中一段,可进入孔识别结果中删除不需要的下段或上段,并用深度限制重新验证。

上孔和下孔被识别成多段孔后,如果只需要其中一段,可进入孔识别结果中删除不需要的下段或上段,并用深度限制重新验证。
刀具配置文件突然变成乱码时,优先不要继续用表格软件反复打开保存。应先备份现有文件,再用完整安装包或正常备份恢复配置,最后只回拷确认无误的个性化文件。
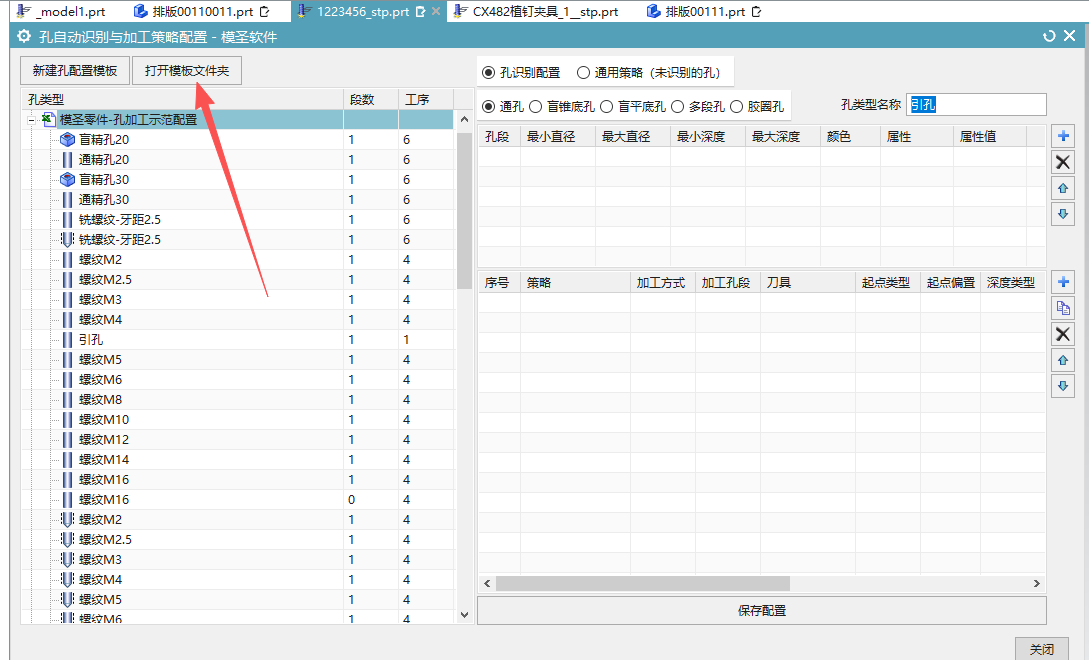
刚开始使用时,不建议一上来就追求全部自动化。更稳的顺序是先掌握页签半自动编程,再学习零件自动编程;视频教程、网盘资料和常用版本环境也要同步准备。
自动编程同步刀库时,要先确认当前默认刀库或指定刀库。自动编程界面底部可设置刀库,默认刀库可在右下角默认设置中调整;刀库名称可以使用中文,但要保持模板和规则引用一致。
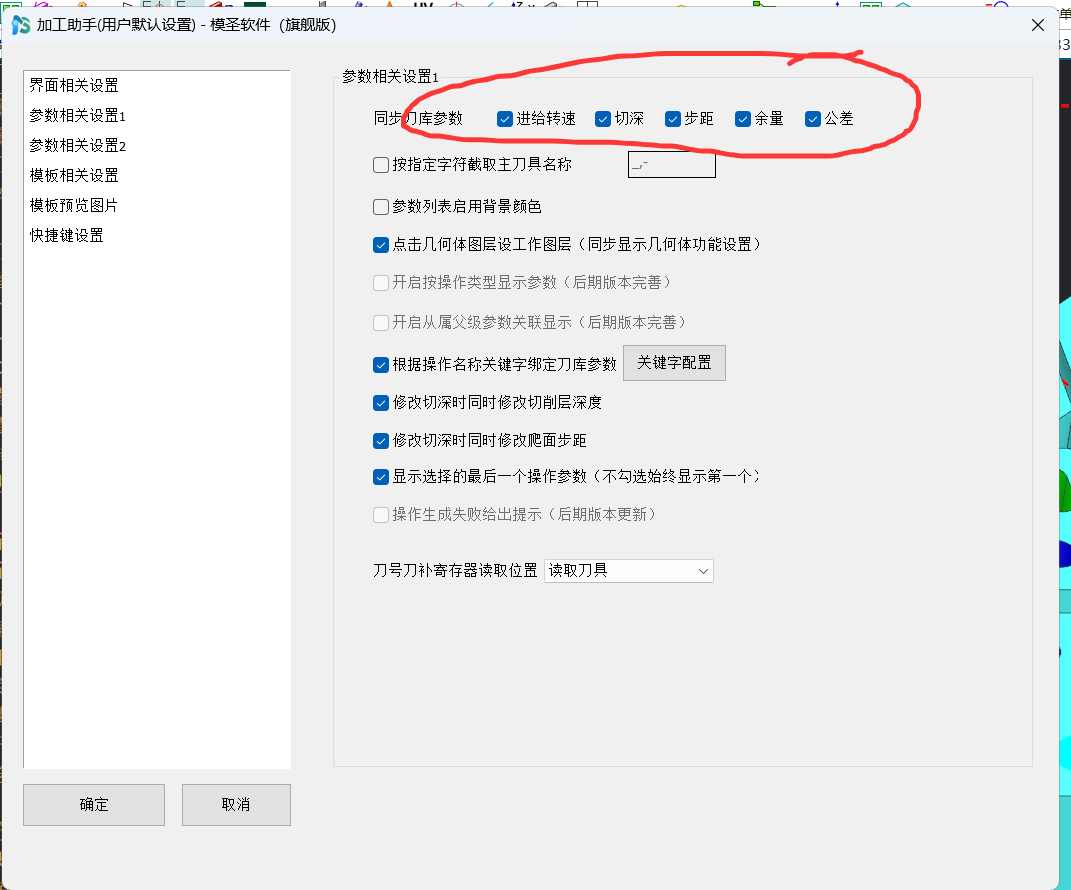
先确认钻头本身已填写螺距,再检查页签刀具参数;仍不能带出时,可把螺距保存到工序参数库并由页签调用。

孔自动编程的配置既可以在软件界面中调整,也可以在 Excel 表格中批量维护。少量修改或不熟悉表格时,在界面里改更直观;大量参数需要复制、批量调整时,Excel 会更快。
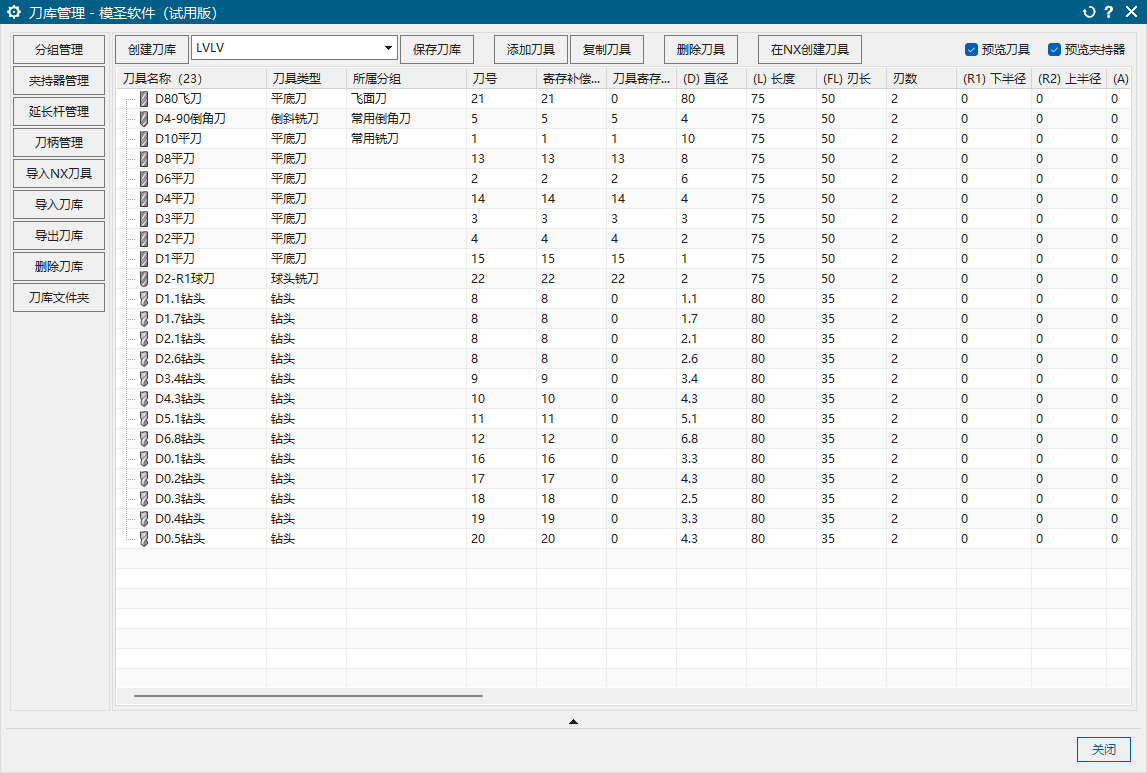
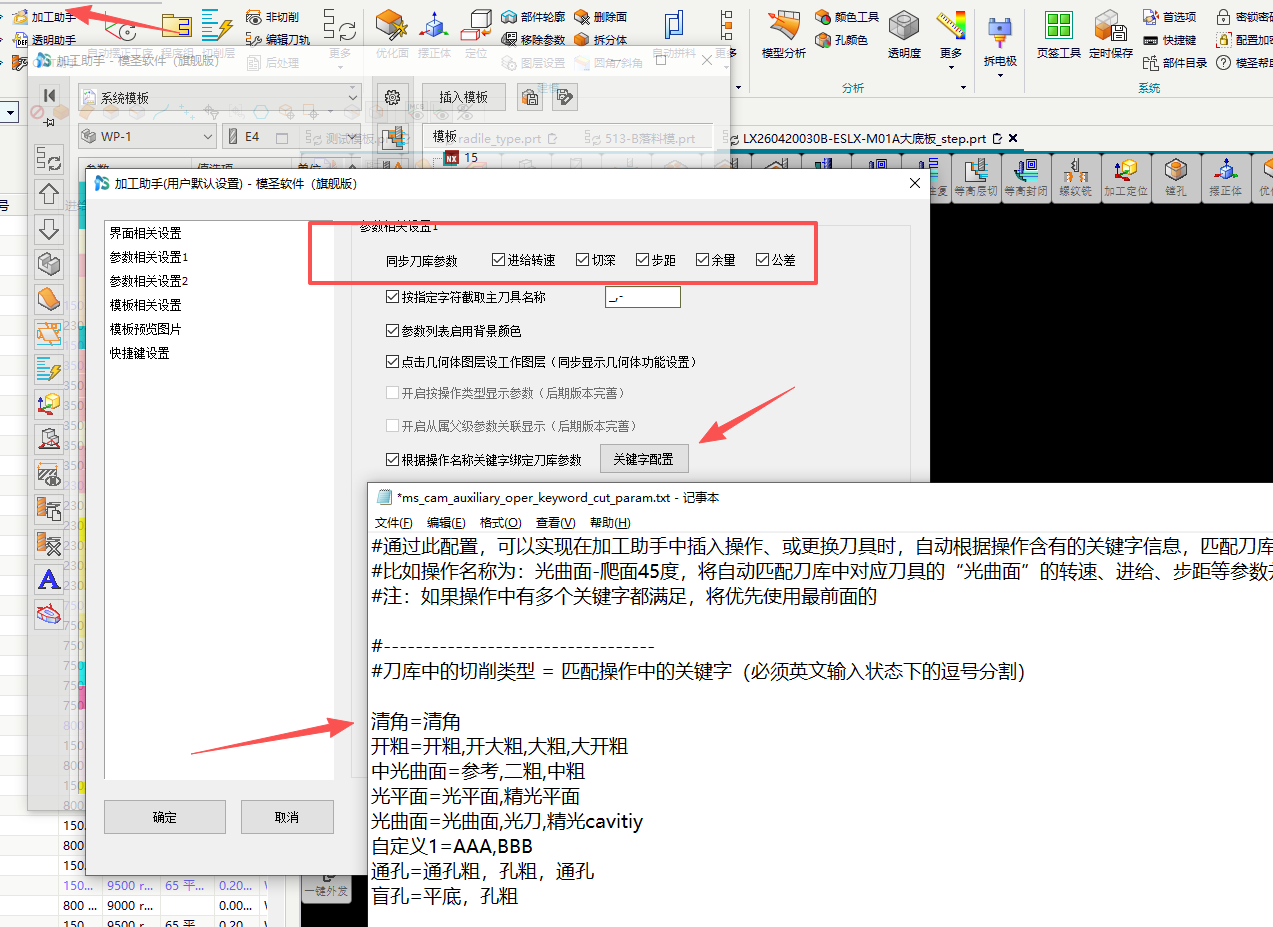
透明助手或加工助手换刀后参数不跟随时,要同时检查刀库同步和关键字配置。仅同步刀库参数不一定等于换刀自动变化;需要启用按操作名关键字绑定刀库参数,并按刀具或操作名称配置关键字规则。
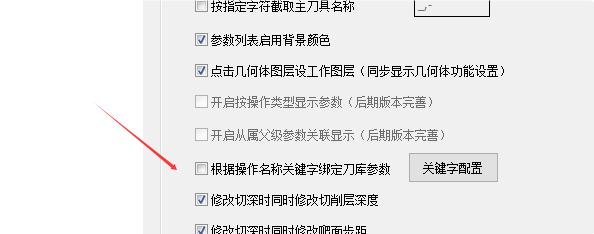
页签工具如果把加工数据放到刀库里维护,后续改参数会比每把刀都维护模板更省事。常用做法是每种策略保留一个模板,转速、进给、余量等参数由刀库控制。
已有加工模板里的刀具,可以先打开旧模板,让模板中的刀具集中出现,再一键导入模圣刀库。新手配置时建议先从刀库开始,刀库稳定后再做自动编程和页签模板。
区分平面铣不同的细分类型,平面轮廓铣

钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
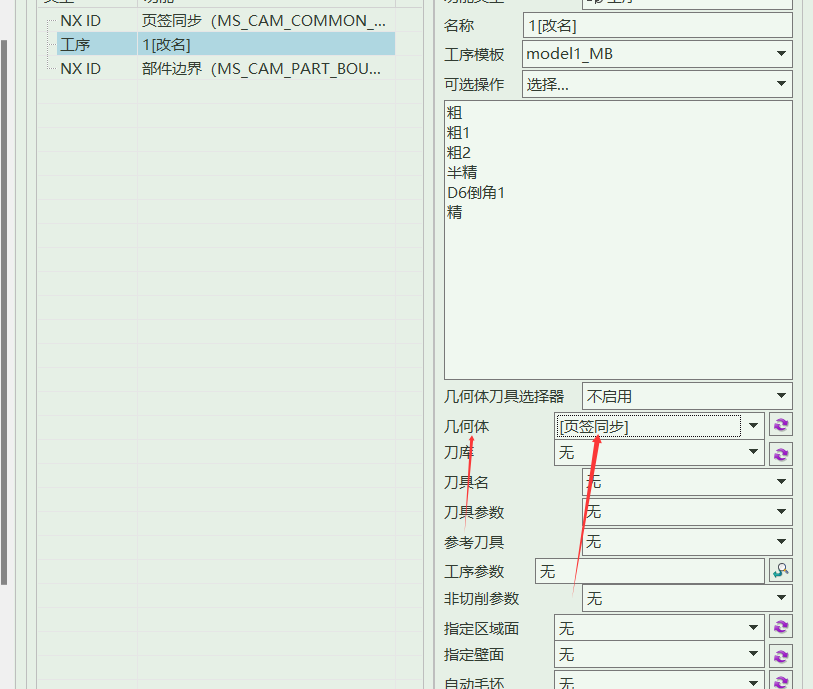
引导曲线驱动功能在功能 ID 管理器中可按功能 ID 搜索,常见 ID 为 MS_CAM_GUIDING_CURVE_DRIVE_BTN。搜索时不要只按中文名称找。

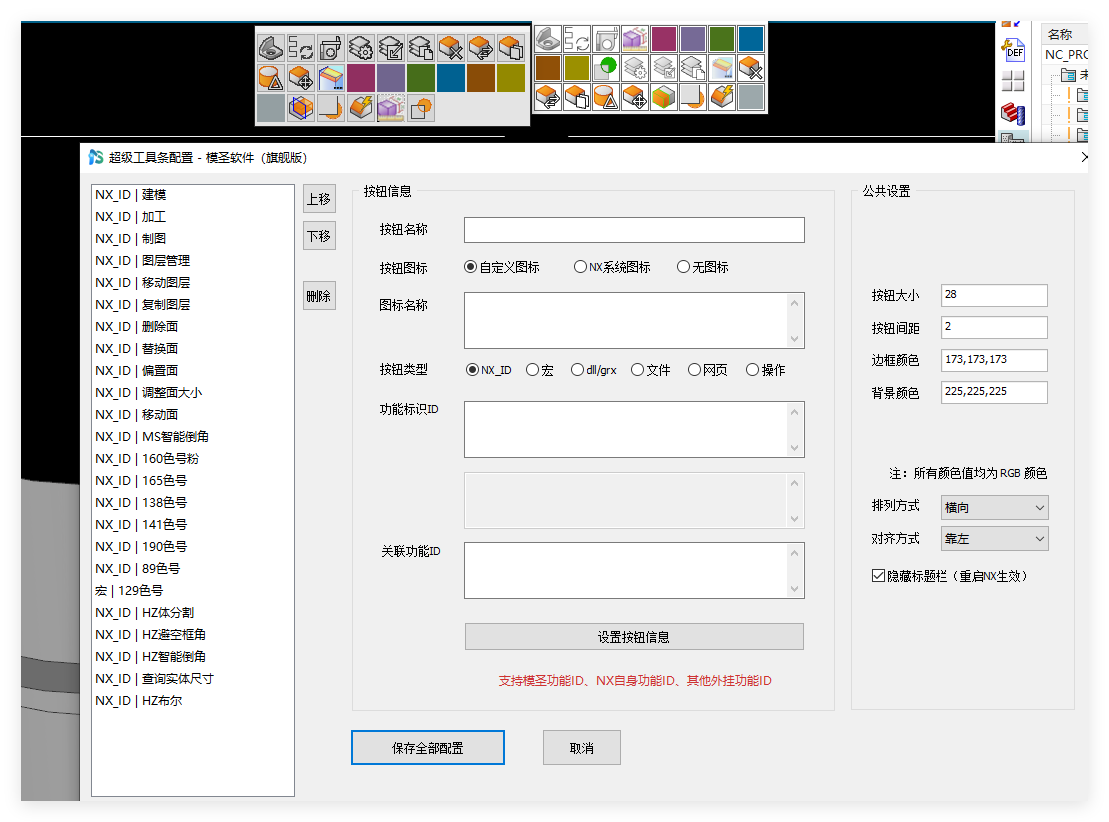
超级工具栏的按钮列表可检查 ms_toolbar_button_list.txt;自定义图标路径应写完整目录、文件名和扩展名,例如 D:\MS_NXTOOLS-5.802\Application\MSAboutLogo.bmp。
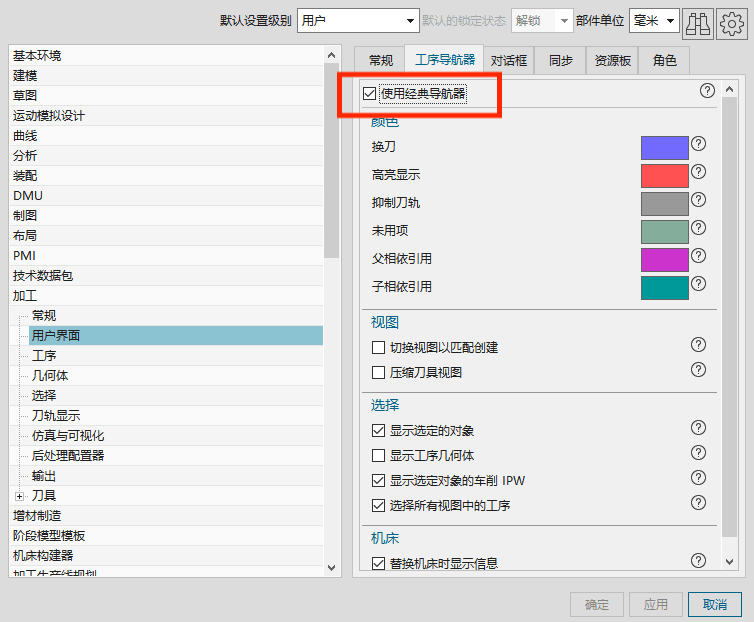
经典导航器不显示时,除切换工序导航器外,还要检查导航器过滤器是否激活、右键定制样式是否正确,以及当前界面是否使用了需要替换的黄色按钮样式。
DWG 导入后圆或椭圆变成很多线段,通常是源图圆弧已被导出为多段线,或由 PDF 转换造成分段。可先做 CAD 去重、连接分段线,并尽量让源 CAD 以真实圆弧输出。
