
模圣铣孔顶刀时怎样按孔径选择刀具或预钻孔?
铣孔顶刀时,不能只看孔径,还要看刀具直径、刀粒宽度和是否盲孔。孔径接近或小于两倍刀径时更容易顶刀,可通过换小刀、预钻孔或按孔径范围配置刀具来处理。

铣孔顶刀时,不能只看孔径,还要看刀具直径、刀粒宽度和是否盲孔。孔径接近或小于两倍刀径时更容易顶刀,可通过换小刀、预钻孔或按孔径范围配置刀具来处理。
孔自动编程不建议用 0 到 200 这类超大范围让系统完全智能选刀。更稳的方式是按本厂常用刀具,把孔径拆成多个最小到最大范围,每个范围绑定合适刀具或加工策略。
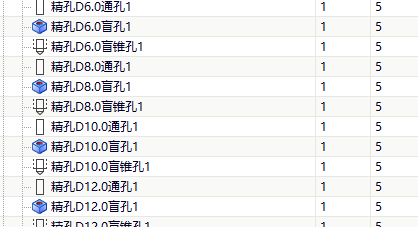
孔自动编程盲孔深度明显异常时,先检查模板或配置文件里的深度余量、盲孔余量、通孔安全距离等参数,尤其要看是否出现了类似 -200 的异常负值。

在孔颜色配置中新增颜色 ID 后,如果界面仍不显示新增颜色,可检查列表显示数量。当前经验是最多显示 27 个,需要删除不常用项或调整数量后才会显示。

孔自动加工时,如果孔的反面还有大孔或特殊结构,仅按上表面识别可能无法钻到底。此类情况需要指定下底面,让软件明确钻孔终止位置。

孔自动识别不到破孔、局部圆弧孔或特殊孔时,可以尝试调整破孔角度;遇到漏料孔、小孔贴近大孔导致孔铣误识别时,应人工复核,必要时单独手动操作。
孔自动漏识别个别孔时,不能只改参数。先检查部件实体是否干净、孔是否是真正标准孔;如果模型里的孔是异常面、腰槽形状或设计建模不规范,可能需要实体清理或单独处理。
孔自动配置可以按孔径范围划分加工方式。例如通孔最大设置到 18.1,18 以下按钻孔策略处理,超过 18 的孔再交给铣削策略。刀具和参数应配合模圣刀库,让常用钻头自动带出转速进给。

配置自动钻孔时,可以按公司常用最大钻孔能力设置孔径范围。例如最大钻到 11mm,就先把通孔策略覆盖到 11 左右,再让对应刀具和参数从刀库中带出;超过范围的孔再用其他策略处理。

五金冲压模如果孔、框、开口槽较多,模圣在 3D 环境中做识别、孔自动、框类加工和重复板件处理会更有优势。即使生成速度快,也要保留检查步骤,确认孔位、穿丝孔和加工顺序。
孔颜色可用于把不同用途、不同孔径或不同加工方式的孔分开。记录颜色后,可在自动钻孔配置中按颜色区分,例如把钻孔和定位销孔分开处理。

孔倒角、牙孔或阶梯孔存在不同高度时,如果把刀具合并,可能导致倒角深度、加工高度或分组不符合预期。需要按孔类型、孔高度和加工方式拆分处理,必要时关闭合并刀具。

自动钻孔生成的刀具直径或名称与刀库不一致时,先检查钻孔界面的刀库指定、策略里使用刀具名称,以及加工文件中的刀具是否已经与刀库同步。

二段孔想生成点孔或钻孔时,不要只按普通点孔思路处理。应在孔自动编程中选择钻孔并指定二段孔段,确认孔段、深度和模板匹配后再生成。

孔自动攻丝或螺纹孔加工下不去时,除了检查孔深识别,还要优先检查刀具是否过大、丝锥直径和螺距是否匹配。看起来像模型深度没识别,实际可能是刀具尺寸超出可加工空间导致。